Hjem / Blogg / Bransjenyheter / Aluminiumskinneprofiler: Veiledning for valg av legering, toleranse og profil
Bransjenyheter


En samlebåndsintegrator avviste en gang 600 meter 40-serie T-sporspor fordi sporåpningen hadde drevet til 8,35 mm mot en nominell 8,20 mm. Brakettene gled fortsatt langs profilen, anti-backlash-kammene hadde ikke plass, og seks stasjoner måtte omarbeides på stedet før linjen kunne signeres.
Sporprofiler svikter sjelden i styrke. De feiler på sporgeometri, retthet og temperamentkonsistens. Få de tre riktig og en profil vil vare lenger enn maskinen den er boltet til. Få dem feil og ingen legeringsoppgradering vil redde prosjektet.
Spesifiser sporsystemet og toleranseklassen før du navngir en legering, og lås deretter retthet per meter og anodiseringstykkelse i innkjøpsordren. Disse fire tallene bestemmer passform, slitasjelevetid og omarbeidskostnad. Alt annet i spesifikasjonen er sekundært.
En sporekstrudering er en hul eller halvhul profil hvis hovedoppgave er å lede, bære eller klemme noe langs en lineær bane. Familien er bredere enn T-sporet som rammer inn bildet av de fleste ingeniører: vindus- og skyvedørsskinner, gardinskinner, transportørstyreskinner, rail-transit seteskinner, takstativkanaler og batteripakkeholdere er alle i samme kategori.
Standardvalget. Den ekstruderer raskt, anodiserer jevnt og maskinerer rent, og den dekker det meste av innramming, møbler og arkitektonisk sporarbeid.
Merkbart sterkere med god ekstruderingskvalitet. Det vanlige valget for jernbanetransport, lange ustøttede spenn og strukturelle spor i biler.
Høyere styrke igjen, men kompleks sporgeometri er vanskeligere å fylle og anodisering kan se ujevn ut. Reserver den for maskinbearbeidede vogner i stedet for lange belter.
En leverandør som eier sin formbutikk, sine presser og sine anodiseringstanker kan justere en spaltedimensjon uten en tredjepart i løkken, noe som betyr noe når en prototype kuttes på nytt to ganger før godkjenning. Vår planteprofil forklarer hvordan disse trinnene kobles sammen under ett tak.
Figurene nedenfor er typiske for kommersiell ekstrudering. Bekreft de faktiske verdiene på møllesertifikatet for hver varme før du slipper en tegning, fordi tempereringsvinduer beveger seg mellom presser og profilformer.
På en tilskåret, eloksert, monteringsklar skinneprofil er selve metallet nær halvparten av fakturaen. Det eneste faktum driver de fleste kjøpsbeslutningene som er verdt å ta.
To konsekvenser følger. En bevegelse på én prosent i billettpris oppveier en bevegelse på fem prosent i anodiseringslinjen, så forhandle metall- og skrapgodtgjørelsen før du jakter på beleggrabatter. Og en toleransemiss er den dyreste ordrelinjen av alle: et avvist parti har allerede forbrukt metall, belegg og frakt, og omarbeiding av den legger vanligvis til åtte til femten prosent til den effektive enhetskostnaden.
På tvers av en blandet industriell ordrebok deler etterspørselen etter sporprofiler seg omtrent slik.
Industriell automasjon er den største enkeltblokken, og den oppfører seg annerledes enn resten. Kjøpere bestiller på nytt på en månedlig tråkkfrekvens fra samme tegning, så repeterbarheten av sporet og belegget betyr mye mer enn den laveste prisen på den første ordren.
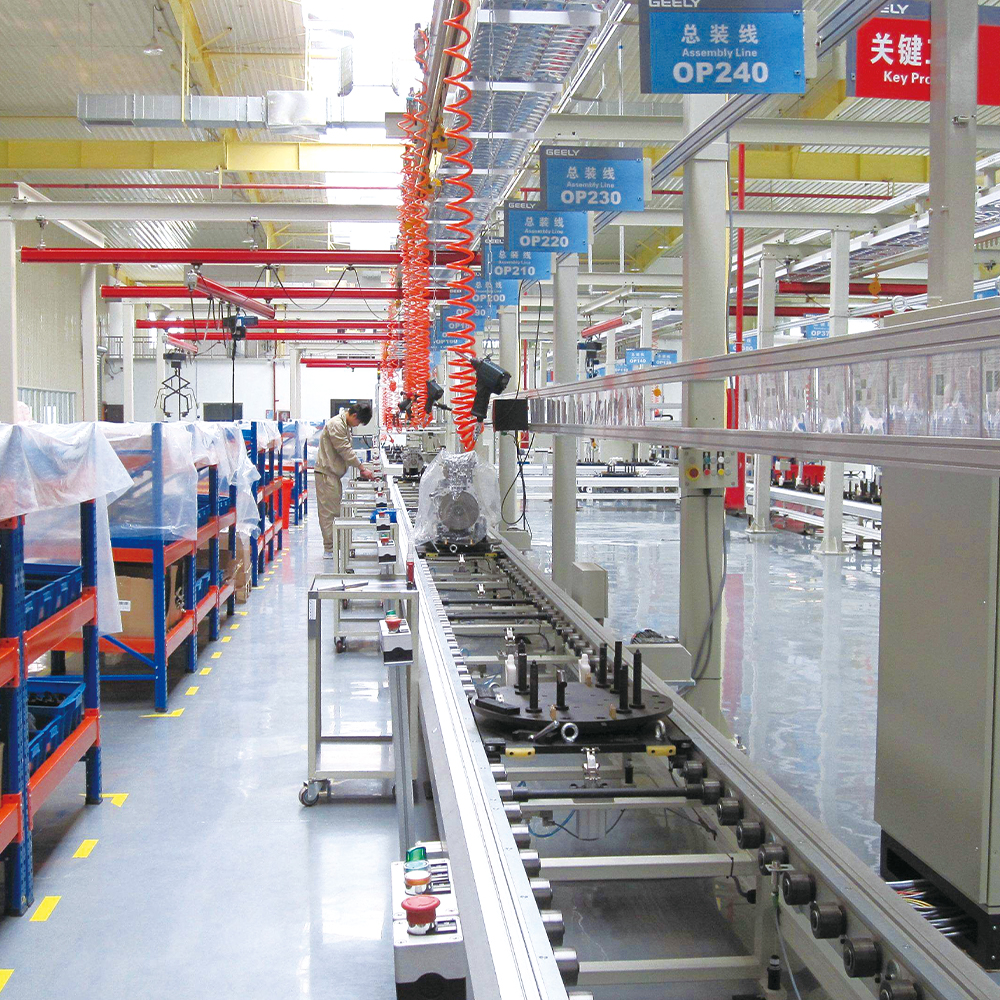 Industrial Assembly Line aluminiumsprofiler Industrial Assembly Line aluminiumsprofiler are the backbone of modern manufacturing, providing a lightweight, durable, and highly flexible solution for efficient produ... Se produkt →
Jernbanetransport sitter i den andre enden. Volumene er lave, kvalifiseringen er lang, og en profil godkjent for et program forblir vanligvis uendret i årevis.
 Transitprofiler i aluminium Høyhastighets toglederskinne, dørmotorbjelkeprofil, gitterprofil, skjermet portpanel, bagasjehylle osv. Aluminiumsskinnetransitprofiler er konstruert for å omdefinere... Se produkt →
Bygg- og energiapplikasjoner faller i mellom. Vindus- og skyvedørsskinner konkurrerer på pris og finish, mens solcellemontering og batteripakkeprofiler bedømmes på dimensjonskonsistens og korrosjonsytelse over en levetid målt i flere tiår.
Start med den verste belastningen og den ustøttede lengden. En 3 kg vogn over 1,5 m og en 40 kg vogn over 4 m vil ikke bruke samme profil, uansett hva katalogen tilsier.
20-serien for lette rammer og skap, 40-serien for maskinvern og arbeidsstasjoner, 45-serien eller en dedikert skinneprofil for vogner som beveger seg daglig under belastning.
Først nå, når geometrien er avgjort. Lange spenn og dynamiske belastninger rettferdiggjør 6005A-T6; innramming og arkitektoniske spor er godt betjent av 6063-T5.
Generelle kommersielle toleranser passer innramming. Styrte vogner og profiler for jernbaneovergang trenger tettere sporkontroll og 0,5 mm retthet per meter, målt over hele lengden i stedet for på en prøve.
Anodisering at 10 to 12 micrometres is enough indoors; 15 micrometres or more is worth specifying outdoors or in humid plants. Where a carriage slides daily, add a liner or hard anodising rather than trusting a decorative coating.
Freselengder, kuttet til størrelse, maskinert eller montert. Profiler som går rett inn i en bearbeidingscelle sparer håndtering, men bare hvis tegningen allerede inneholder datum og bearbeidingsgodtgjørelse.
Sporprofiler som beveger seg rett inn i bearbeiding trenger nullpunktet, klemflaten og tillatten som er avtalt før dysen kuttes. Det samme prinsippet er nedfelt i vårt notat vedr industrielle aluminiumsprofiler i CNC-bearbeiding .
En dedikert spordie koster vanligvis mellom 1500 og 4000 amerikanske dollar avhengig av størrelse og kompleksitet, og den blir vanligvis amortisert over den første ordren i stedet for å belastes på nytt ved gjentakelser.
Regnestykket er enkelt. Hvis et tilpasset spor erstatter to standardprofiler pluss et maskinert avstandsstykke, vil besparelsen i monteringstid alene ofte betale formen tilbake innen tre til fem tonns produksjon. Under dette volumet er standardprofiler med maskinering normalt billigere; over den gir en dedikert matris deg kontroll over sporet, veggen og finishen i en enkelt del.
 Leverandører for tilpasning av aluminiumsekstruderingsform Tilpassede aluminiumsekstruderingsformer gir uovertruffen presisjon, slik at produsenter kan oppnå komplekse geometrier med stramme toleranser. I motsetning til standardformer, som m... Se produkt →
Dokumentasjon er der mange prosjekter stille mislykkes. En leverandør som kan spore et varmenummer tilbake til pressen og anodiseringspartiet vil avgjøre en tvist på dager i stedet for uker, og at sporbarhet er mer verdt enn en liten prisforskjell på bestillingen.
Sett fire tall på tegningen: spalteåpningen, veggtykkelsen, retthetsgrensen og beleggtykkelsen. Alt annet i spesifikasjonen kan diskuteres med din leverandør. De fire bestemmer om banen fungerer når den kommer til stedet.

Opphavsrett © 2025 Jiangyin Jianbang Aluminium Co., Ltd.
Alle rettigheter forbeholdt.
 Produsenter av aluminiumsekstrudering
Leverandører av aluminiumsprofiler


