Hjem / Blogg / Bransjenyheter / Aluminiumsekstruderingsindustri: prosess, applikasjoner og hvordan velge en leverandør
Bransjenyheter


Aluminiumsekstruderingsindustrien handler ikke lenger bare om å skyve varmt metall gjennom en dyse. De mest pålitelige forsyningskjedene deler én egenskap: én enkelt partner som kontrollerer formdesign, ekstrudering, varmebehandling, overflatebehandling og endelig maskinering. For en kjøper reduserer dette toleransestabling og forkorter kvalifiseringstiden. Den praktiske konklusjonen er enkel: når du sammenligner leverandører, evaluer hele produksjonssløyfen, ikke bare størrelsen på ekstruderingspressen.
Hovedkonklusjon: Legg minst like stor vekt på nedstrømskapasiteter som på pressetonnasje. Intern dyseproduksjon, aldrende ovner og CNC-maskinering er ofte det som gjør en ekstrudert profil til en produksjonsklar komponent.
I kjernen er aluminiumsekstrudering en varmformingsprosess. Et forvarmet emne skyves gjennom en dyse under høyt trykk, og gir en kontinuerlig profil med et fast tverrsnitt. Industriell konkurranseevne avhenger imidlertid av hva som skjer rundt dette trinnet. En leverandør som ikke kan kontrollere den fullstendige termiske syklusen vil slite med å levere konsistent dimensjonsnøyaktighet og mekaniske egenskaper.
Hvert stadium er en potensiell kilde til variasjon. For eksempel endrer formtemperaturen overflatekvaliteten, bråkjølingshastigheten påvirker hardheten, og aldringstiden bestemmer forskjellen mellom en myk T5-profil og en hardere T6-profil. Mange ingeniører velger legeringen på papir, men oppdager senere at leverandørens prosesskontroll har større innflytelse på reell komponentoppførsel.
For rammer som brukes i samlebånd og materialhåndteringssystemer, trenger ingeniører sjelden eksotiske legeringer. De trenger rette, dimensjonalt konsistente seksjoner. Det er derfor mange spesifikasjoner standardiserer på industrielle ekstruderingsprofiler av aluminium produsert til stramme toleranser og tilgjengelig i en rekke standardstørrelser.
 Leverandører av industrielle aluminiumsekstruderingsprofiler, tilpasset fabrikk Som leverandører av industrielle aluminiumsekstruderingsprofiler og industrielle aluminiumekstruderingsprofiler fabrikk i Kina, tilbyr Jianbang tilpasset ... Se produkt →
Dataark viser styrke og forlengelse, men de viser ikke hvordan en legering oppfører seg under sveising, anodisering eller bøying. Tabellen nedenfor sammenligner vanlige ekstruderingslegeringer brukt på tvers av aluminiumsekstruderingsindustrier, med typiske flytegrenseområder.
I praksis er en legering med høyere styrke ikke alltid det beste valget. Hvis profilen må bues eller anodiseres, kan en moderat legering som 6063 gi en bedre overflate og lavere totalkostnad.
På tvers av aluminiumsekstruderingsindustrien er etterspørselen konsentrert innen bygg og anlegg, bilindustri og ny energi. Bygg er fortsatt det største segmentet fordi gardinvegger, vindusrammer og konstruksjonsdeler er avhengig av ekstrudert aluminium. Bilindustri og ny energi har blitt de raskest voksende områdene ettersom produsenter går over til lette strukturer.
Energilagring er en spesielt interessant applikasjon fordi batteripakkerammer kombinerer tynne vegger, høy stivhet og tette monteringstoleranser. Mange produsenter stoler nå på aluminiumsprofiler for energilagringsbatteripakker for å nå både strukturelle og termiske mål.
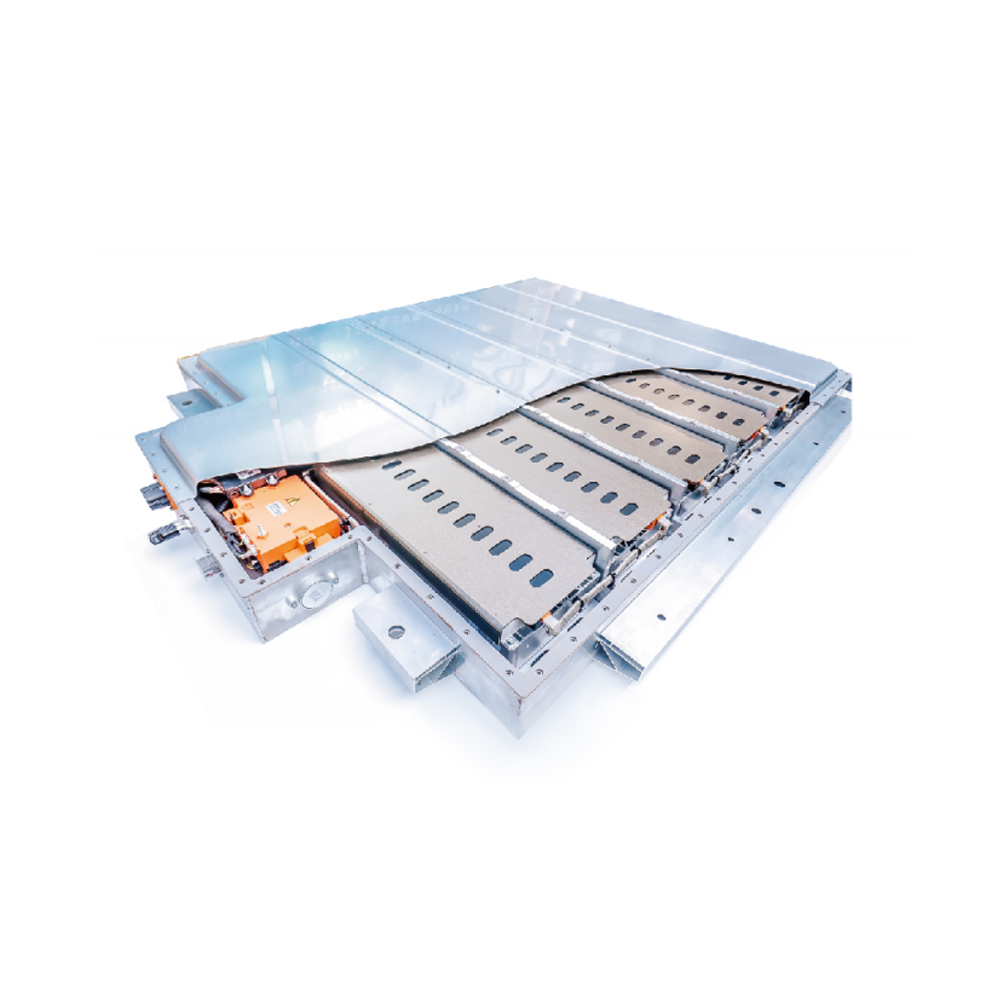 Aluminiumsekstrudering for energilagringsbatteripakkeprodusenter, fabrikk - Jia Jianbang er aluminiumsekstrudering for energilagringsbatteripakkeprodusenter og fabrikk i Kina, tilpasset aluminiumsekstrudering for energi... Se produkt →
For et bredere syn på bilskiftet, se hvordan aluminiumsekstrudering blir tatt i bruk i biler og nye energikjøretøyer .
En strukturert innkjøpsprosess forhindrer dyre overraskelser. Følgende arbeidsflyt fungerer for de fleste aluminiumsekstruderingsprogrammer, fra enkle arkitektoniske seksjoner til komplekse bilkomponenter.
Bestem om profilen skal bære strukturelle belastninger, møte utendørs eksponering eller kreve hyppig rengjøring. Dette begrenser legeringen og temperamentet.
Bruk datatabellen ovenfor. Ikke spesifiser en legering med høyere styrke enn nødvendig hvis hovedkravet er overflatekvalitet eller sveisbarhet.
Involver dysemakeren tidlig. Ensartet veggtykkelse og posisjonen til dyselinjer endrer oppnåelige toleranser og sluttkostnad.
Inspiser retthet, vridning, overflatefinish og hardhet før du godkjenner. A vertikal integrert aluminium ekstruderingsleverandør kan gjentas raskt fordi design, dyse, ekstrudering og testing er under ett tak.
Koordiner anodisering, pulverlakkering, skjæring og CNC med ekstruderingsplanen. For borede, freste eller tappet deler, spør om det samme systemet kan kjøre bildeler CNC maskinering .
 Automotive Parts CNC Machining Manufacturers, Factory - Jiangyin Jianbang Alumin Jianbang er produsenter og fabrikk for CNC-bearbeiding av bildeler og fabrikk i Kina, CNC-bearbeiding av tilpassede bildeler på nettet, Automotive P... Se produkt →
Juster emballasje, lagerprogrammer og materialsporbarhet før produksjonen øker.
Aluminiumsprofiler vedlikeholdes ofte først når et belegg begynner å falme eller en vindusramme begynner å lekke. Ved utendørs bruk kan hverdagslige forurensninger og saltavleiringer redusere levetiden til en anodisert eller pulverlakkert overflate. Det mest effektive vedlikeholdsprogrammet er enkelt: rengjør med mildt rengjøringsmiddel og vann med jevne mellomrom, unngå slipeputer og inspiser pakninger og dreneringshull i gardinveggseksjoner.
For industri- og strukturprosjekter er overholdelse like viktig som vedlikehold. Referansestandarder som EN 755 eller ASTM B221 definerer dimensjonstoleranser og mekaniske egenskaper for ekstrudert aluminium. Bilkunder kan kreve IATF 16949- og PPAP-dokumentasjon. Nye energi- og e-mobilitetsprosjekter trenger ofte full sporbarhet fra støpegodset til ekstruderingspartiet. En dyktig ekstruderingspartner bør være i stand til å gi materialsertifikater, overflatefinishregistreringer og inspeksjonsrapporter uten å gi dem en spesiell forespørsel.

Opphavsrett © 2025 Jiangyin Jianbang Aluminium Co., Ltd.
Alle rettigheter forbeholdt.
 Produsenter av aluminiumsekstrudering
Leverandører av aluminiumsprofiler


